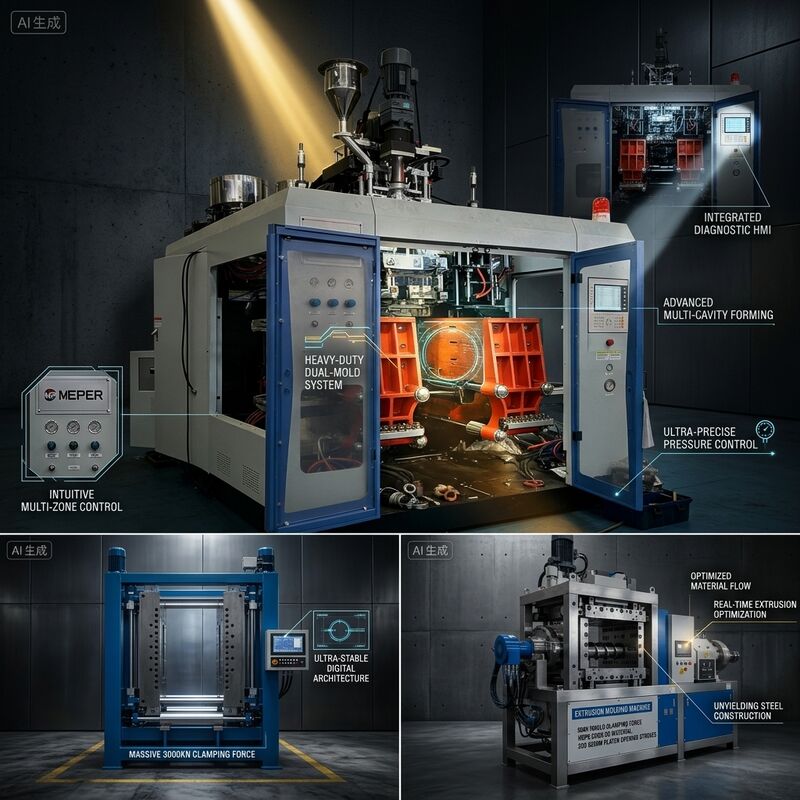
Oberflächenfehler bei Blasformteilen sind fast immer eine Temperaturfrage. Fließlinien, Haifischhaut am Vorformling, matte Stellen und sichtbare Schweißnähte am Quetschbereich lassen sich auf eine ungleichmäßige Schmelze oder einen Kopf mit falscher Temperatur zurückführen. Diese 10-Liter-HDPE-Maschine ist auf thermische Regelung ausgelegt und nicht auf eine einzelne Spitzenleistung: vier Zylinderzonen mit 15,85 kW und drei unabhängige Kopfzonen mit 10 kW, plus ein 0,28 kW Schneckenkühlgebläse, das den Einzug konstant hält.
Warum die Aufteilung wichtig ist: Der Einzugsbereich, der Verdichtungsbereich und der Messbereich einer 80-mm-Schnecke mit 24:1 haben jeweils eine andere Aufgabe, und wenn sie sich einen Sollwert teilen müssen, bedeutet dies, dass einer kompromittiert wird, um den anderen zu befriedigen. Mit vier Zonen läuft der Einzugsbereich kühl genug, um Brückenbildung zu vermeiden, der Verdichtungsbereich sorgt für kontrollierte Scherungserwärmung, und der Messbereich wird so eingestellt, dass er die exakte Schmelztemperatur liefert, die der Vorformling benötigt.
Merkmale der thermischen Regelung
- Vier Heizzonen für den Zylinder, insgesamt 15,85 kW: Jede Sektion der Schnecke wird unabhängig eingestellt, sodass Scherwärme und Wärmeleitung ausgeglichen werden können, anstatt dass eine die andere maskiert.
- Drei Heizzonen für den Kopf, 10 kW: Der Düsenkopf ist vom Zylinder entkoppelt, sodass die Oberflächengüte des Vorformlings abgestimmt werden kann, ohne die Schmelzgeschichte zu beeinträchtigen.
- Schneckenkühlgebläse, 0,28 kW: hält die Temperatur des Einzugsbereichs konstant, was die Feststoffförderrate und damit das Vorformlingsgewicht stabilisiert.
- Stabile HDPE-Leistung von 90 kg/h: Eine gleichmäßige Schmelzviskosität ermöglicht eine konstante Vorformlingslänge anstelle von manuellen Korrekturen durch den Bediener bei jedem Zyklus.
- Verbesserte Oberflächengüte: Die korrekte Messtemperatur eliminiert die matten Bänder und Fließspuren, die auftreten, wenn die Schmelze am Düsenlippen zu kühl ist.
- Festigkeit der Schweißnaht: Die gleichmäßige Vorformlingstemperatur am Quetschbereich bestimmt direkt die Festigkeit der Naht bei 10-Liter-Behältern.
Technische Spezifikationen
| Parameter | Spezifikation |
|---|
| Schneckenheizzonen | 4 Zonen |
| Schneckenheizleistung | 15,85 kW |
| Leistung des Schneckenkühlgebläses | 0,28 kW |
| Kopfheizzonen | 3 Zonen |
| Kopfheizleistung | 10 kW |
| Plastifizierleistung (HDPE) | 90 kg/h |
| Schneckendurchmesser | 80 mm |
| Schnecken-L/D-Verhältnis | 24:1 |
| Maximales Produktvolumen | 10 L |
| Gesamtmaschinenleistung | 80 kW |
Diagnose von Oberflächenproblemen durch Zonendaten
Wenn eine Flasche vertikale Fließlinien entlang des Körpers aufweist, ist die übliche Ursache ein zu kühler Messbereich: Die Schmelze tritt mit elastischer Erinnerung in den Kopf ein, und die Oberfläche des Vorformlings dehnt sich beim Fallen ungleichmäßig aus. Eine Erhöhung der Temperatur der letzten Zylinderzone um zwei bis fünf Grad bei konstanter Kopftemperatur löst dies häufig, ohne andere Einstellungen zu verändern.
Matte oder stumpfe Stellen deuten in die andere Richtung, auf einen Kopf, der im Verhältnis zur Schmelze kalt läuft, was zu einer vorzeitigen Hautbildung am Düsenlippen führt. Da die Kopfheizung ihre eigenen drei Zonen hat, kann dies unabhängig korrigiert werden, anstatt den gesamten Zylinder zu überhitzen und das Harz dabei abzubauen. Diese Trennung ist der praktische Unterschied zwischen einer Maschine mit Zonenregelung und einer mit einer einzigen Temperaturregelschleife.
Häufig gestellte Fragen
Wie viele Heizzonen benötigt eine 10-Liter-HDPE-Maschine wirklich?
Vier Zylinderzonen plus drei Kopfzonen sind die Konfiguration, die wir für die Produktion von 1 bis 10 Litern empfehlen. Weniger Zonen erzwingen Kompromisse zwischen Einzug, Verdichtung und Messbereich, was sich in inkonsistentem Vorformlingsgewicht und Oberflächenfehlern bei anspruchsvollen Teilen zeigt.
Warum benötigt der Kopf eine separate Temperaturregelung?
Der Kopf hat ein viel geringeres Schmelzvolumen und eine größere Oberfläche als der Zylinder, daher ist sein Wärmeverlustprofil völlig anders. Separate Zonen halten das Düsenlippen auf der Temperatur, die eine saubere Oberfläche ergibt, auch wenn der Zylinder heißer läuft, um die Dispersion zu verbessern.
Welche Ausgabestabilität kann ich während einer Schicht erwarten?
Bei gekühltem Einzugsbereich und stabilen Zonen ist die Schwankung des Vorformlingsgewichts über eine Schicht gering genug, dass die Bediener den Programmer nicht jede Stunde nachjustieren müssen. Diese Stabilität macht die automatische Gewichtskontrolle rentabel, wenn Sie sie später hinzufügen.


 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!